Bagasse-Zellstoff
Mehr erfahren


 10:39
Bei der Entpithung wird das Mark, das weiche Kerngewebe des Zuckerrohrs, vor der Zellstoffherstellung mechanisch von den längeren Fasern in der Bagasse getrennt. Dies ist wichtig, weil das Mark Kochchemikalien aufnimmt, die Entwässerung auf der Papiermaschine verlangsamt und Schmutzpartikel verursacht, während es nur wenig zur Festigkeit des fertigen Zellstoffs beiträgt.
Nach dem Auspressen eines Zuckerrohrhalms bleiben zwei sehr unterschiedliche Materialien zurück. Zum einen sind da die Fasern aus Rinde und Leitbündeln: lang, fest und der Grund dafür, dass Bagasse überhaupt zu Papier verarbeitet werden kann. Der andere Bestandteil ist das Mark, das aus Parenchymzellen besteht, die einst den Saft enthielten. Da diese Zellen elastisch sind, neigen sie dazu, nach dem Auspressen des Safts wieder Luft anzusaugen und ihre Form zurückzugewinnen – was ein Grund dafür ist, dass sich das Mark im Kocher wie ein Schwamm verhält.
Die Entmarkung ist der Verfahrensschritt, der diese beiden Bestandteile voneinander trennt. Das englische Wort setzt sich schlicht aus „de-“ und „pith“ (Mark) zusammen. In der Praxis handelt es sich beim abgetrennten Stoffstrom nie um reines Mark; er führt stets auch Faserfeinstoffe, lösliche Stoffe und Staub mit sich. In einer neueren Fachpublikation aus einer Fabrik wird das Hauptziel der Entmarkung treffender damit umschrieben, die Faser von löslichen Stoffen und Markfeinstoffen zu befreien, anstatt nur „den Kern zu entfernen“.
Im Vergleich zu Hackschnitzeln, die bereits entrindet in der Zellstofffabrik ankommen und keinen vergleichbaren Trennschritt erfordern, bringt Bagasse ihren Störstoff in jedem einzelnen Partikel mit. Die Entmarkung bewirkt bei Bagasse in etwa das, was das Entrinden bei Rundholz leistet – mit dem Unterschied, dass die „Rinde“ hier mit dem gesamten Material durchmischt ist, statt nur außen zu liegen.
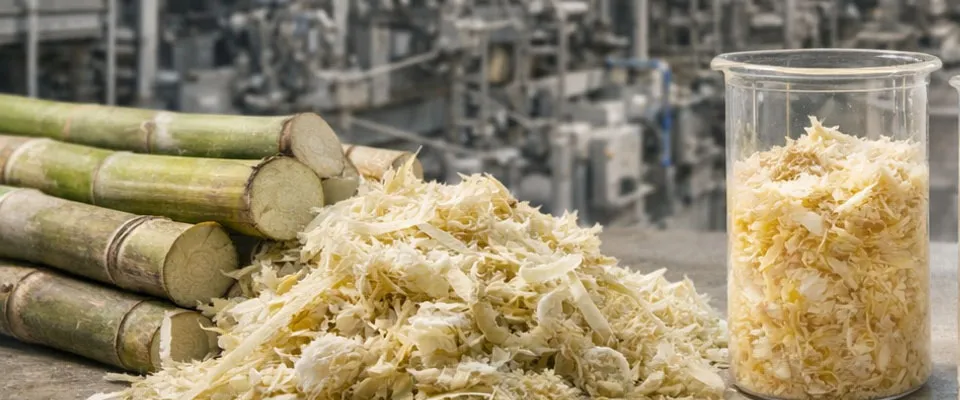
Das Mark trägt kaum zur Blattfestigkeit bei, belastet aber den Prozess erheblich. Am deutlichsten beschreibt ein US-Patent zur Nassentmarkung die Kosten: Es weist darauf hin, dass die vollständige Entfernung des Marks den Laugen- und Dampfverbrauch bei der Weiterverarbeitung der Bagassefasern erheblich senkt.
Was das für den Betrieb in einer Zellstofffabrik bedeutet:
Keines dieser Probleme ist rein kosmetischer Natur. Ein Zellstoff kann trotz unzureichender vorgelagerter Entmarkung eine Prüfung des Weißgrades bestehen und dem Weiterverarbeiter dennoch durch lange Entwässerungszeiten oder sichtbare Schmutzpunkte in einem Formteil Probleme bereiten.
Joseph Atchison ordnet in seiner 1971 erschienenen und vom South African Sugarcane Research Institute archivierten Übersicht die vielen vorgeschlagenen Verfahren in trockene, feuchte und nasse Verfahren sowie Kombinationen daraus ein.
| Verfahren | Zustand der Bagasse | Wo es üblicherweise stattfindet | Wofür es sich gut eignet | Wo die Grenzen liegen |
| Feucht (semitrocken) | Etwa 50 % Trockengehalt beim Verlassen der Zuckerfabrik | Zuckerfabrik, vor der Lagerung | Entfernt einen Großteil des Marks, bevor die Bagasse gelagert oder versandt wird | Hinterlässt Restmark; keine Endreinigungsstufe |
| Trocken | Während der Lagerung oder künstlich auf einen Trockengehalt von 75–90 % getrocknet | Nach der Lagerung | Geeignet für ballierte Bagasse, die trocken gelagert wurde | Mit dem Mark gehen mehr Fasern verloren, und der entstehende Staub beeinträchtigt die Luftqualität und die Gesundheit des Bedienpersonals |
| Nass | Dünne Suspension, Stoffdichte etwa 2 % bis 12 % | Zellstofffabrik, unmittelbar vor dem Kocher | Entfernt Sand und Schmutz sowie Mark | Erfordert den Umgang mit Wasser und einen Entwässerungsschritt vor dem Aufschluss |
Beim Nassverfahren wird die gewaschene Faser üblicherweise durch eine Schneckenpresse geführt, um vor dem Eintritt in den kontinuierlichen Kocher möglichst viel Wasser zu entfernen. Diese Presse ist einer der Gründe, warum die Nassentmarkung zusätzliche Anlagen und Energie erfordert, obwohl sie die saubersten Fasern liefert.
Atchisons Überblicksarbeit enthielt eine klare Empfehlung, die auch heute noch der gängigen Praxis entspricht. Bevorzugt wurde eine Feuchtstufe in der Zuckerfabrik (bei einem Trockengehalt von etwa 50 %), bei der 25–35 % des Bagassegewichts entfernt werden. Darauf folgt eine Nassstufe im Zellstoffwerk (bei einer Stoffdichte von 10–18 %), bei der weitere 10–12 % des verbleibenden Trockengewichts entfernt werden. Dahinter steht eine wirtschaftliche Überlegung: Wird möglichst viel Mark bereits in der Zuckerfabrik entfernt, solange die Bagasse noch einen Trockengehalt von etwa 50 % hat, muss es weder gelagert noch transportiert werden. Die Nassstufe übernimmt dann die abschließende Reinigung, die in der Feuchtstufe nicht möglich ist.
Diese Prozentangaben beziehen sich auf das Gewicht, das mit dem Spuckstoff abgeht, und nicht auf den Markgehalt der Bagasse selbst. Zum Spuckstoff gehören auch Feinstoffe und lösliche Substanzen.
1. „Bei der Entmarkung wird das gesamte Mark entfernt.“
Eine einzelne Feuchtstufe schafft das nicht. In einem Patent wird darauf hingewiesen, dass die herkömmliche Feuchtentmarkung von Bagasse bei einem Trockengehalt von etwa 50 % ungefähr zwei Drittel ihres Marks entfernt. Für den restlichen Anteil gibt es die Nassstufe.
2. „Eine intensivere Entmarkung ist immer besser.“
Mit dem ausgeschiedenen Material gehen auch Fasern verloren. Ein Patent für einen Entmarker stellt ausdrücklich fest, dass die Materialverluste bei der Entmarkung beträchtlich sind. Ab einem gewissen Punkt erkauft man sich durch zusätzliche Abtrennung nur noch einen geringen Reinheitsgewinn mit einem spürbaren Ausbeuteverlust – und die Fabrik bezahlt dafür mit einem höheren Rohstoffverbrauch pro Tonne Zellstoff.
3. „Trockenes Zerkleinern ist eine Abkürzung.“
Das bewirkt oft das Gegenteil. Wird Bagasse trocken zerkleinert, werden sowohl Fasern als auch Mark verkürzt, was ihre Trennung erschwert oder unmöglich macht. Das Ergebnis sind kürzere Fasern, vermischt mit Bruchstücken, die sich mit keinem Sieb sauber abtrennen lassen.
4. „Entmarkung ist nur für gebleichte Sorten wichtig.“
Mark verbraucht Aufschlusschemikalien, unabhängig davon, ob der Zellstoff anschließend gebleicht wird. Seine Wirkung auf die Entwässerung macht sich auch bei ungebleichten Anwendungen wie Faserformteilen bemerkbar. Ungebleichter Zellstoff kaschiert Schmutzpunkte optisch besser; eine langsamere Formung oder einen höheren Chemikalienbedarf kann er jedoch nicht verbergen.
Auf den Produktseiten von Sheeon wird nicht beschrieben, welches Entmarkungsverfahren vorgelagert eingesetzt wird; daher werden wir dazu hier keine Aussage treffen. Veröffentlicht werden dort jedoch Ergebniskennwerte, an denen sich eine unzureichende Entmarkung zeigen würde. Die folgenden Werte stammen aus Sheeonveröffentlichten Spezifikationen für die zwei angebotenen Bagasse-Qualitäten.
| Parameter | Gebleichter Bagasse-Zellstoff | Ungebleichter Bagasse-Zellstoff | Warum es mit der Entmarkung zusammenhängt |
| Schmutzmenge, 0,3–5,0 mm² | <35 mm²/500 g | <40 mm²/500 g | Markpartikel und Sand machen sich als Schmutzpunkte bemerkbar |
| Schmutzmenge, >5,0 mm² | Keine | Keine | Große Partikel weisen auf eine mangelhafte Sortierung hin |
| Prügelgrad | 22° südlicher Breite | 18° südlicher Breite | Mark und Feinstoffe erhöhen den °SR-Wert und verlangsamen die Entwässerung |
| Esche | <0,7% | Nicht veröffentlicht | Mit dem Mark eingetragener Sand und Splitt erhöhen den Aschegehalt |
| Zugfestigkeitsindex | >55 N·m/g | Nicht veröffentlicht | Faserverlust oder Markgehalt können die Festigkeit verringern |
| Helligkeit | >80% | 40–43% | Bleichergebnis; beeinflusst durch verbleibende Schmutzpunkte |
| Luftfeuchtigkeit | <15% | 14 ± 21 TP3T | Handhabungs- und Versandparameter |
Auf der Produktseite der gebleichten Sorte wird auf chinesische Standardprüfverfahren verwiesen, darunter GB/T 10740-1989 (Bestimmung des Schmutzpunktgehalts von Zellstoff), GB/T 3332-2004 (Mahlgrad nach der Schopper-Riegler-Methode) und GB/T 742 (Aschegehalt).
Was bedeutet Entmarkung bei der Papierherstellung?
Es bedeutet, das Mark – die weichen, safthaltigen Kernzellen des Zuckerrohrs – von den festeren Fasern der Bagasse zu trennen, bevor das Material zu Zellstoff aufgeschlossen wird.
Kann das Mark vollständig aus Bagasse entfernt werden?
Nicht vollständig. Eine einzelne Feuchtstufe entfernt einen großen Anteil, und eine zweite Nassstufe entfernt noch mehr – doch mit jedem weiteren Durchgang geht auch nutzbare Faser verloren. Die Fabriken wägen daher stets Sauberkeit gegen Ausbeute ab.
Was geschieht mit dem Mark, nachdem es entfernt wurde?
Es wird üblicherweise entwässert und zur Energiegewinnung verbrannt, häufig in den eigenen Kesseln der Zuckerfabrik, oder für die Verwendung als Tierfutter getrocknet.
Ist eine Entmarkung für ungebleichten Bagassezellstoff erforderlich, der für Faserformprodukte verwendet wird?
Ja. Mark verbraucht weiterhin Kochchemikalien und beeinträchtigt die Entwässerung bei der Formgebung, selbst wenn das Endprodukt nicht gebleicht wird. Schmutzpunktzahl und Mahlgrad bleiben die zu prüfenden Parameter.
Bagasse pulp is fiber made from sugarcane bagasse, the residue left after juice extraction. Sheeon offers a bleached grade with brightness above 80% and an unbleached grade at 40–43%. Choose by brightness target, cleanliness limits and strength data, then verify certificates and test samples before committing to volume. What sugarcane bagasse pulp is Sugarcane bagasse […]

Bamboo paper is made from bamboo fiber; tree paper is made from wood pulp. Neither wins outright, because performance depends on the pulp grade. Sheeon’s bleached bamboo pulp publishes brightness near 85% and fiber length above 1.7 mm, which gives buyers fixed numbers to test any virgin wood pulp against. Where the fibers come from […]