küspe posası
Daha Fazla Bilgi


 10:39
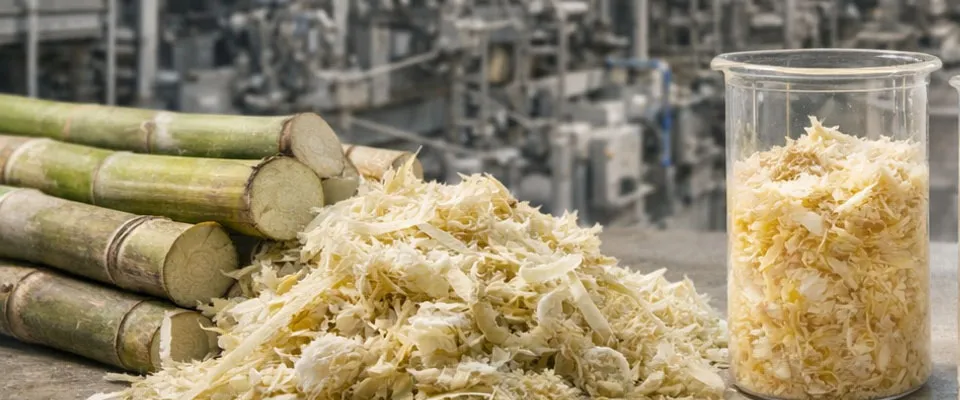
Öz ayırma, şeker kamışının yumuşak iç dokusu olan özün, hamur üretiminden önce bagastaki daha uzun liflerden mekanik olarak ayrılmasıdır. Bu işlem önemlidir; çünkü öz, pişirme kimyasallarını emer, kâğıt makinesinde suyun süzülmesini yavaşlatır ve kir lekelerine neden olurken, nihai hamurun dayanıklılığına çok az katkı sağlar.
Ezilmiş bir şeker kamışı gövdesi, birbirinden çok farklı iki malzeme bırakır. Bunlardan biri kabuk ve iletim demeti lifidir: uzun, güçlü ve neden bagasse en başta kağıda dönüştürülebilmesinin nedenidir. Diğeri ise bir zamanlar şeker suyunu tutan parankima hücrelerinden oluşan özdür. Bu hücreler elastik olduğundan, şeker suyu sıkıldıktan sonra havayı tekrar içeri çekme ve eski şekline dönme eğilimindedir; özün pişiricide bir sünger gibi davranmasının nedenlerinden biri de budur.
Öz ayırma (depithing), bu ikisini birbirinden ayıran aşamadır. Kelime basitçe “de-” (ayırma eki) ve “pith” (öz) sözcüklerinden oluşur. Pratikte ayrılan akış hiçbir zaman saf öz değildir; aynı zamanda lif kırıntıları, çözünür maddeler ve toz da içerir. Yakın tarihli bir fabrika makalesi, öz ayırmanın temel amacını lifi çözünür maddelerden ve öz kırıntılarından kurtarmak olarak tanımlamaktadır; bu da “çekirdeğin çıkarılması” ifadesine kıyasla durumu çok daha doğru yansıtır.
Selüloz fabrikasına kabuğu soyulmuş olarak gelen ve benzer bir ayırma adımı gerektirmeyen odun yongalarıyla karşılaştırıldığında, bagas kirleticisini her bir parçacığın içine işlemiş olarak getirir. Öz ayırma işlemi bagas için kabuk soymanın tomruklar için yaptığının hemen hemen aynısını yapar; tek fark, buradaki “kabuğun” dış yüzeyde bulunmak yerine tüm malzemenin içine karışmış olmasıdır.
Öz, tabaka dayanımına çok az katkı sağlar ancak süreçten çok şey götürür. Maliyeti en açık şekilde ortaya koyan ifade, ıslak özütme üzerine bir ABD patentinde yer alır; bu patent, özün tamamen uzaklaştırılmasının bagas liflerini sonraki işlemlerde işlemek için kullanılan likör ve buhar miktarını önemli ölçüde azalttığını belirtir.
Fabrika sahasında bunun anlamı şudur:
Bunların hiçbiri yalnızca kozmetik bir sorun değildir. Sürecin başında öz ayırma işlemi yetersiz yapılmış bir hamur, parlaklık testini geçebilir ancak yine de dönüştürücüye drenaj süresi veya kalıplanmış üründeki görünür lekeler konusunda sorun çıkarabilir.
Güney Afrika Şeker Kamışı Araştırma Enstitüsü tarafından arşivlenen Joseph Atchison’ın 1971 tarihli derlemesi, önerilen çok sayıdaki yöntemi kuru, nemli ve yaş kategorileri ile bunların kombinasyonları altında sınıflandırır.
| Yöntem | Bagas durumu | Genellikle nerede gerçekleşir | En iyi yaptığı iş | Yetersiz kaldığı noktalar |
| Nemli (rutubetli) | Şeker fabrikasından çıktığında yaklaşık kurulukta | Şeker fabrikası, depolama öncesi | Depolanmadan veya sevk edilmeden önce özün büyük bir kısmını uzaklaştırır | Kalıntı öz bırakır; nihai bir temizleme adımı değildir |
| Kuru | Depolamada veya yapay yöntemlerle –90 kuru madde oranına kadar kurutulur | Depolama sonrası | Kuru depolanmış balyalanmış bagasta işe yarar | Özle birlikte daha fazla lif kaybedilir ve oluşan toz hava kalitesini ve operatör sağlığını olumsuz etkiler |
| Islak | Seyreltik süspansiyon, yaklaşık %2 ila kıvam | Hamur fabrikası, sindiriciden hemen önce | Özün yanı sıra kumu ve kiri de uzaklaştırır | Pişirme öncesinde su yönetimi ve bir susuzlaştırma aşaması gerektirir |
Islak yöntemde yıkanmış lif, sürekli pişiriciye girmeden önce genellikle mümkün olduğunca fazla suyu uzaklaştırmak için bir vidalı presten geçirilir. Bu pres, ıslak özütmenin en temiz lifi sağlamasına rağmen ek ekipman ve enerji gerektirmesinin nedenlerinden biridir.
Atchison’ın incelemesi, günümüzdeki yaygın uygulamayı hâlâ tarif eden net bir tavsiyede bulunmuştu. Tercih edilen yaklaşım; şeker fabrikasında bagas ağırlığının -35'ini uzaklaştıran nemli bir aşama (yaklaşık kuruluk), ardından selüloz fabrikasında kalan kuru ağırlığın -12'lik kısmını daha uzaklaştıran ıslak bir aşamaydı (-18 kıvam). Buradaki mantık ekonomiktir: Bagas hâlâ yaklaşık kuruluktayken şeker fabrikasında mümkün olduğunca fazla özün uzaklaştırılması, bunun depolanmasını ve taşınmasını önler. Ardından ıslak aşama, nemli aşamanın yapamadığı nihai temizliği gerçekleştirir.
Bu yüzdeler bagasın kendi öz içeriğini değil, ıskartalarla birlikte ayrılan ağırlığı ifade eder. Iskarta; ince lifleri ve çözünür maddeleri de kapsar.
1. “Özütme, özün tamamını uzaklaştırır.”
Tek bir nemli aşama yeterli değildir. Bir patent, yaklaşık kurulukta bagasın geleneksel nemli özütülmesinin özün yaklaşık üçte ikisini uzaklaştırdığını belirtir. Islak aşamanın bulunma nedeni, geride kalan kısımdır.
2. “Daha agresif bir öz ayırma her zaman daha iyidir.”
Atıklar beraberlerinde lif de taşır. Bir öz ayırıcı patenti, öz ayırma sırasındaki malzeme kayıplarının önemli olduğunu açıkça belirtir. Belli bir noktanın ötesinde, ilave ayırma temizlikte küçük bir kazanım sağlarken verimde gerçek bir kayba yol açar ve fabrika bunun bedelini ton başına selüloz için hammadde olarak öder.
3. “Kuru parçalama kestirme bir yoldur.”
Genellikle ters teper. Bagas kuru olarak parçalandığında hem lif hem de öz kısalır; bu da bunların ayrılmasını zorlaştırır veya imkânsız hâle getirir. Çıkan malzeme, hiçbir eleğin temiz bir şekilde ayıramayacağı parçacıklarla karışmış daha kısa liflerden oluşur.
4. “Özütme yalnızca ağartılmış sınıflar için önemlidir.”
Öz, hamurun daha sonra ağartılıp ağartılmadığına bakılmaksızın pişirme çözeltisini tüketir ve drenaj üzerindeki etkisi kalıplanmış selüloz gibi ağartılmamış kullanım alanlarına da yansır. Ağartılmamış hamur, lekeleri görsel olarak daha iyi gizler; ancak daha yavaş formasyonu veya daha yüksek kimyasal talebini gizlemez.
Sheeon’un ürün sayfalarında üst aşamada hangi öz ayırma yönteminin kullanıldığı belirtilmemektedir, bu nedenle burada bir iddiada bulunmayacağız. Sayfalarda yayımlananlar ise yetersiz öz ayırmanın kendini göstereceği sonuç ölçütleridir. Aşağıdaki rakamlar şuradan alınmıştır: Sheeon’ın iki bagas sınıfı için yayımladığı özellikleri.
| Parametre | Ağartılmış Bagasse Selülozu | Ağartılmamış Bagasse Küspesi | yayımlanmış özellikleriyle neden ilişkili olduğu |
| Kir miktarı, 0,3–5,0 mm² | <35 mm²/500 g | <40 mm²/500 g | Öz parçaları ve kum, benekler olarak ortaya çıkar |
| Kir miktarı, >5,0 mm² | Yok | Yok | Büyük parçacıklar, yetersiz eleme yapıldığını gösterir |
| Dayak derecesi | 22° Güney Enlemi | 18° güney enlemi | Öz ve ince lifler °SR değerini yükseltir ve drenajı yavaşlatır |
| Kül | <0,7% | Yayınlanmadı | Öz ile birlikte taşınan kum ve iri parçacıklar kül oranını artırır |
| Çekme endeksi | >55 N·m/g | Yayınlanmadı | Lif kaybı veya öz içeriği mukavemeti düşürebilir |
| Parlaklık | >80% | 40–43% | Ağartma sonucu; kalan beneklerden etkilenir |
| Nem | <15% | 14 ± 21 TP3T | Elleçleme ve sevkiyat parametresi |
Ağartılmış ürün kalitesinin ürün sayfası; GB/T 10740-1989 (hamurda kir ölçümü), GB/T 3332-2004 (Schopper-Riegler yöntemiyle dövülme derecesi) ve GB/T 742 (kül) dâhil olmak üzere Çin standart test yöntemlerine atıfta bulunmaktadır.
Kâğıt üretiminde özütme ne anlama gelir?
Bu, malzeme hamur haline getirilmek üzere pişirilmeden önce şeker kamışının yumuşak, özsu taşıyan çekirdek hücreleri olan özü bagastaki daha güçlü liflerden ayırmak anlamına gelir.
Bagastan özün tamamı ayrılabilir mi?
Tamamen değil. Tek bir nemli aşama büyük bir bölümü uzaklaştırır, ikinci bir yaş aşama ise daha fazlasını giderir; ancak her ek geçiş beraberinde kullanılabilir lifi de götürür. Fabrikalar temizlik ile verim arasında bir denge kurar.
Öz uzaklaştırıldıktan sonra ne olur?
Genellikle suyu alınarak çoğunlukla şeker fabrikasının kendi kazanlarında enerji elde etmek amacıyla yakılır ya da hayvan yemi olarak kullanılmak üzere kurutulur.
Kalıplanmış lifte (molded fiber) kullanılan ağartılmamış bagas hamuru için öz ayırma gerekli midir?
Evet. Öz, bitmiş ürün ağartılmamış olsa bile pişirme kimyasallarını tüketmeye devam eder ve şekillendirme sırasında drenajı etkiler. Kontrol edilmesi gereken parametreler, kir sayısı ve dövme derecesidir.
Bagasse pulp is fiber made from sugarcane bagasse, the residue left after juice extraction. Sheeon offers a bleached grade with brightness above 80% and an unbleached grade at 40–43%. Choose by brightness target, cleanliness limits and strength data, then verify certificates and test samples before committing to volume. What sugarcane bagasse pulp is Sugarcane bagasse […]

Bamboo paper is made from bamboo fiber; tree paper is made from wood pulp. Neither wins outright, because performance depends on the pulp grade. Sheeon’s bleached bamboo pulp publishes brightness near 85% and fiber length above 1.7 mm, which gives buyers fixed numbers to test any virgin wood pulp against. Where the fibers come from […]