целлюлоза из багассы
Узнать больше


 11:05
Техническая группа Sheeon Pulp | Группа по подготовке технических материалов | Опубликовано: 21 августа 2026 г.
Бумажные тарелки из багассы изготавливаются путем повторного размола высушенной целлюлоза из багассы превращают в водную суспензию, формуют её в виде листов на сетчатой форме, отжимают воду, подвергают форму горячему прессованию, а затем сушат и обрезают готовое изделие. Яркость исходной целлюлозы, прочность волокон и количество примесей определяют предельное качество листа ещё до начала формования.
Производители, занимающиеся исследованием этого процесса, часто начинают с этапа формования и рассматривают сырую целлюлозу как неизменный исходный материал. Это неправильный подход. Окончательный цвет поверхности тарелки, её сопротивление разрыву и показатели безопасности для пищевых продуктов в значительной степени определяются характеристиками целлюлозы ещё до того, как она поступает в целлюлозный размольщик — никакое прессование или сушка не смогут исправить низкий индекс растяжения или высокое содержание примесей в исходном сырье.
Для справки, отбеленная целлюлоза из багассы предназначенная для производства посуды, имеет следующие опубликованные технические характеристики:
| Параметр | Значение | Почему это важно для номерных знаков |
| Яркость | >80% | Определяет степень белизны готовой пластины без добавления отбеливающих веществ |
| Количество загрязнений, 0,3–5,0 мм² | <35 мм²/500 г | Видимые пятнышки на поверхности белой тарелки взяты непосредственно из этого рисунка |
| Показатель растяжения | >55 Н·м/г | Определяет прочность обода и стенок изделия после формования и высыхания |
| Индекс разрыва | >5,0 мН·м²/г | Влияет на устойчивость к растрескиванию при изгибе тарелки под весом продуктов |
| Индекс серий | >4,0 кПа·м²/г | Обеспечивает устойчивость к проколам от вилок и острых краев продуктов |
| Пепел | <0,7% | Меньшее количество минеральных остатков снижает забивание формовочного сита в процессе формования |
| Влажность | <15% | Влияет на то, какой объём воды необходимо добавить на этапе повторного размола |
Шаг 1 — Переработка высушенного листа в суспензию
Сухие листы или тюки из багассовой целлюлозы разбиваются и смешиваются с водой в гидрапульпере до тех пор, пока волокна не превратятся в однородную суспензию, как правило, с низкой консистенцией, подходящей для перекачки через формующую линию. Содержание влаги в поступающей целлюлозе (опубликованное значение для отбеленного сорта Sheeon составляет <15%) влияет на то, сколько воды необходимо добавить на этом этапе для достижения консистенции формования — перед переходом к следующему этапу убедитесь, что суспензия течет равномерно, без видимых комков волокон.
Шаг 2 — Просеивание и очистка суспензии
Суспензия проходит через сита для удаления крупных частиц грязи или пучков волокон, а затем через рафинер для регулировки длины волокон и их способности к сцеплению в соответствии с формой изготавливаемой детали. Проверка: отобрать образец и проверить наличие видимых вкраплений по шкале подсчёта загрязнений — любое значение, превышающее пороговое значение <35 мм²/500 г на данном этапе, указывает на проблему с просеиванием, а не с формованием, и должно быть устранено до начала формования.
Шаг 3 — Формирование пластины на сетчатой форме
Формованную сетчатую форму погружают в целлюлозную суспензию или прижимают к ней; под действием вакуумного всасывания вода проходит через сетку, в результате чего образуется влажный слой волокон, повторяющий форму и толщину пластины. На этом этапе задаются основные геометрические параметры пластины — глубина бортика, угол наклона стенок, толщина основания. Проверка: сформированная влажная деталь должна сохранять свою форму при извлечении из формы, не разрываясь и не провисая.
Шаг 4 — Перенос и подготовка к печати
Изготовленная методом мокрого формования заготовка перемещается из формовочной формы в переносную форму и подвергается прессованию для механического удаления излишней воды, что снижает содержание влаги перед поступлением заготовки в нагретый пресс. Этот этап сокращает время сушки и снижает энергопотребление на последующих этапах. Проверка: вес заготовки после прессования должен заметно уменьшиться по сравнению с весом заготовки после формования — отсутствие снижения веса указывает на то, что пресс не прилегает к заготовке должным образом.
Шаг 5 — Горячее прессование до получения окончательной формы и толщины
Предварительно спрессованный заготовка поступает в нагретый пресс с парной формой, который одновременно придаёт ей точную форму, спрессовывает волокна до конечной толщины и удаляет большую часть оставшейся влаги под действием тепла и давления. Показатели прочности на разрыв и разрывной индекс исходной целлюлозы (соответственно >55 Н·м/г и >4,0 кПа·м²/г для отбеленного сорта компании Sheeon) напрямую определяют, насколько хорошо заготовка удерживает свою форму при таком прессовании, не растрескиваясь по краю. Проверка: после извлечения из пресса пластина должна иметь чёткий, хорошо очерченный край и не иметь видимых трещин.
Шаг 6 — Обрежьте лишний материал
Излишки материала или волокна по краю пластины, оставшиеся после этапов формования и прессования, удаляются, как правило, с помощью высечки или ротационной обрезки, чтобы получить окончательный контур пластины. Проверка: края должны иметь одинаковую ширину, без неровных участков или необрезанных участков.
Шаг 7 — Окончательная сушка и проверка качества
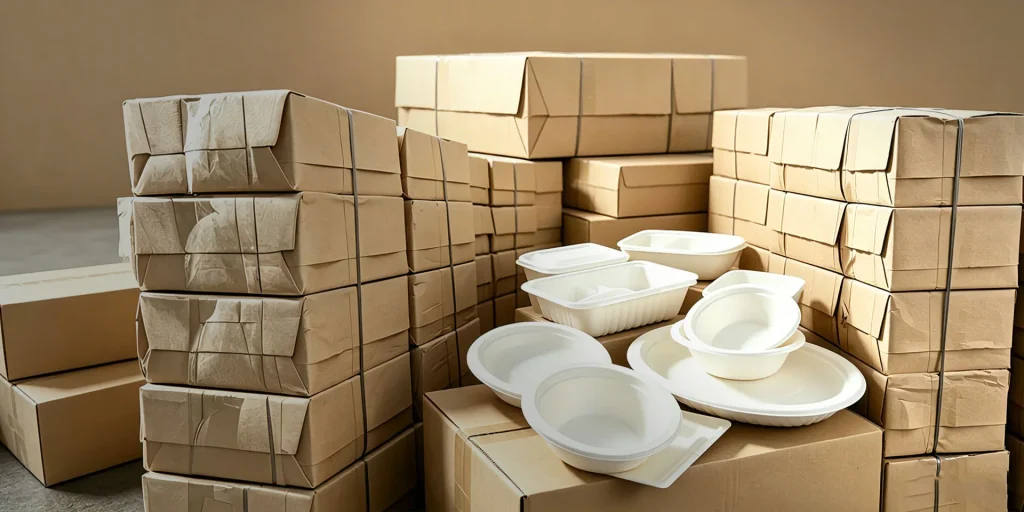
Оставшаяся влага удаляется на заключительном этапе сушки, после чего готовые листы перед упаковкой проверяются на наличие коробления, изменения цвета, пятен грязи и целостности краев. Проверка: сравнить готовые листы с заданными показателями влажности и провести визуальный осмотр выборочной партии на соответствие порогу допустимого количества загрязнений в целлюлозе — видимые на этом этапе тёмные пятна связаны с этапом 2, а не с процессом сушки.
Стоит сразу развеять одно распространенное заблуждение: производители, только начинающие работать с посудой из багассы, иногда полагают, что отбеливание происходит на этапе производства тарелок — как завершающая операция, аналогичная обработке некоторых бумажных изделий после формования. Это не так. Отбеливание происходит на более раннем этапе — во время производства целлюлозы, до того как листы или тюки поступают к производителю столовых приборов. Показатель яркости, указанный в техническом паспорте целлюлозы (>80% для отбеленная целлюлоза из багассы) является свойством исходного сырья, а не тем, что добавляется или корректируется в процессе формования листов. Если готовый лист не достигает ожидаемой степени белизны, решением проблемы является использование другого сорта или партии целлюлозы, а не изменение параметров формования или прессования.
Когда качество целлюлозы ставит ограничения, которые можно устранить с помощью формования
Что дает вам тщательно отобранная исходная целлюлоза:
A: Нет. Степень белизны устанавливается в процессе отбеливания целлюлозы до того, как она поступает к производителю картона. Белизна отбеленной багассовой целлюлозы компании Sheeon, по данным производителя, составляет >80% в состоянии поставки; формование и прессование не увеличивают степень белизны.
A: Чаще всего причиной является превышение допустимого количества примесей в исходной целлюлозе или ненадлежащее проведение этапа просеивания (этап 2), в результате чего примеси проникают в массу перед формованием. Опубликованный порог содержания примесей для продукции компании Sheeon составляет отбеленная целлюлоза из багассы составляет <35 мм²/500 г для диапазона размеров 0,3–5,0 мм².
A: Семь основных этапов: повторное размолание, просеивание/очистка, формование, перемещение/предварительное прессование, горячее прессование, обрезка и окончательная сушка/контроль качества.
A: Не автоматически. Эти заявления публикуются на уровне поставщиков целлюлозы; соответствие готовой формованной тарелки требованиям к контакту с пищевыми продуктами зависит от конкретных условий производства и нормативно-правовой базы рынка, на котором она реализуется, и должно проверяться отдельно для готового продукта.
Производителям, рассматривающим нового поставщика целлюлозы для изготовления пластин, следует запрашивать конкретно показатели разрывной прочности и зольности, а не только белизну — эти два показателя более непосредственно, чем белизна, позволяют прогнозировать вероятность растрескивания при горячем прессовании и затраты на обслуживание сит.
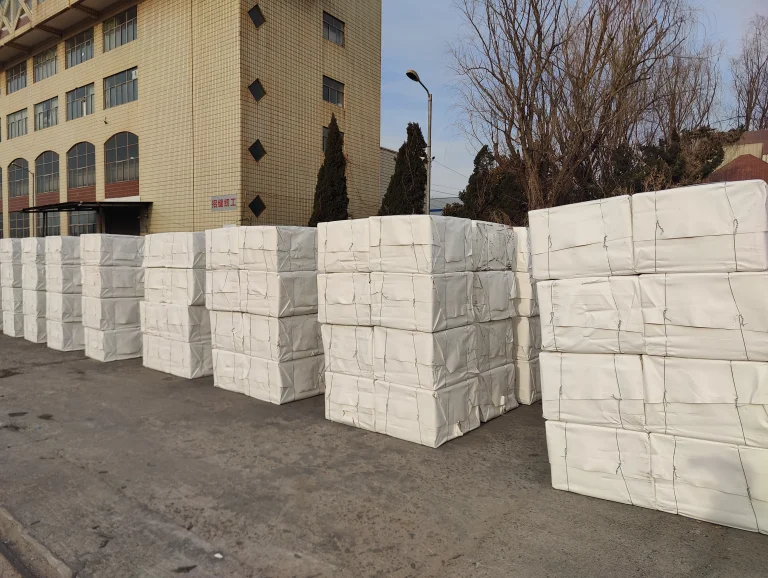
Бамбуковая бумага — это бумага, изготовленная полностью или частично из бамбуковой целлюлозы, поэтому при её покупке необходимо выбрать сорт целлюлозы. Компания Sheeon выпускает отбеленную бамбуковую целлюлозу с яркостью около 85% и длиной волокон более 1,7 мм, а также неотбеленную — с яркостью 40–43% и длиной волокон более 2,2 мм.
Бамбуковая бумага — это бумага, изготовленная полностью или частично из бамбуковой целлюлозы, поэтому при её покупке необходимо выбрать сорт целлюлозы. Компания Sheeon выпускает отбеленную бамбуковую целлюлозу с яркостью около 85% и длиной волокон более 1,7 мм, а также неотбеленную — с яркостью 40–43% и длиной волокон более 2,2 мм.