pulpe de bagasse
En savoir plus


 15:10
Équipe technique de Sheeon Pulp | Contenu technique, Jinan Sheeon Co., Ltd. | Publié le 3 novembre 2026
Pulpe de bagasse est fabriquée à partir du résidu fibreux issu du broyage de la canne à sucre pour l'extraction du jus. La bagasse est démoellée, stockée, nettoyée, puis cuite avec des réactifs alcalins pour libérer les fibres cellulosiques. La pâte est lavée, épurée, éventuellement blanchie, puis mise sous forme de feuilles, séchée et conditionnée en balles destinées aux usines de papier et de fibre moulée.
La bagasse arrive sous la forme d’un mélange de deux matériaux très différents. L’un est la fibre utile provenant de l’écorce et des faisceaux vasculaires de la tige de canne. L’autre est la moelle, un tissu spongieux non fibreux qui absorbe les produits chimiques de cuisson, retient l’eau et réduit le drainage sur la machine à papier.
Cette composition explique l'essentiel du procédé. Par rapport aux lignes classiques de pâte chimique de bois, une ligne de bagasse fait l'impasse sur l'écorçage et le déchiquetage, mais impose deux opérations inédites pour les usines de pâte de bois : séparer la moelle de la fibre, et stocker une matière première saisonnière pendant plusieurs mois pour continuer à tourner après la fin de la récolte de canne à sucre.
Chaque étape ci-dessous comprend une ligne Contrôle : ce que l'usine mesure ou inspecte pour vérifier que l'étape a rempli sa fonction avant le transfert de la matière.
Recevoir la bagasse de la sucrerie.
La bagasse sort humide et chaude des moulins à canne. Les usines de pâte sont soit installées à côté d’une sucrerie, soit approvisionnées par camion.
Contrôle : les chargements entrants sont inspectés pour vérifier leur humidité, la présence de corps étrangers (terre, pierres, plastique) et les signes d’une fermentation précoce, comme un assombrissement ou une odeur aigre.
Effectuer la première étape de démoellage (humide).
Des défibreurs mécaniques désagrègent la bagasse et séparent la fraction fine de moelle alors qu’elle est encore humide, généralement dans la sucrerie ou à proximité.
Contrôle : le flux de refus doit être composé principalement de moelle fine ; la présence de fibres longues dans les refus indique que le démoelleur perd de la matière valorisable.
Stocker la bagasse.
Comme la canne est récoltée selon les saisons, les usines stockent la bagasse dépithée en balles ou en tas, souvent maintenue humide afin de ralentir la fermentation et la perte de couleur.
Contrôle : la matière stockée est échantillonnée pour vérifier l’absence de décoloration et de dégradation. Une bagasse mal stockée produit une pâte plus sombre, moins résistante et nécessite davantage de produits chimiques en aval.
Nettoyer par voie humide et démœller à nouveau.
Avant la cuisson, la bagasse est mise en suspension dans l’eau. Cette seconde étape permet d'éliminer le sable, les saletés et la moelle restante.
Contrôle : la quantité de sable et de grains abrasifs dans la pâte nettoyée doit être suffisamment faible pour ne pas endommager l’équipement ni apparaître ensuite sous forme de points de salissure.
Cuire la fibre (mise en pâte chimique).
La bagasse nettoyée est introduite dans un digesteur avec une liqueur de cuisson alcaline, sous l’effet de la chaleur et de la pression. Les procédés à la soude, soude-anthraquinone et kraft sont tous utilisés pour la bagasse ; la liqueur dissout la lignine et libère les fibres individuelles.
Contrôle : le laboratoire mesure l'indice kappa d'un échantillon cuit par rapport à l'objectif de l'usine pour cette qualité. La pâte destinée au blanchiment et celle vendue écrue peuvent être cuites selon des objectifs différents.
Laver la pâte et récupérer la liqueur.
Les laveurs séparent les fibres de la liqueur de cuisson épuisée (liqueur noire), qui est envoyée vers la récupération chimique ou le traitement.
Contrôle : la quantité de liqueur résiduelle entraînée avec la pâte est maintenue à un niveau faible, car elle augmente la demande en produits chimiques de blanchiment et influe sur le pH de la feuille finale.
Tamisage et nettoyage.
Des classeurs sous pression et des épurateurs centrifuges éliminent les faisceaux de fibres non cuites (bûchettes), le sable résiduel et les particules d’impuretés.
Contrôle : taux de salissures. Cette étape détermine en grande partie si la pâte finie respecte une limite telle que <35 mm²/500 g dans la plage de 0,3 à 5,0 mm².
Blanchiment (qualités blanchies uniquement).
La pâte non blanchie ignore cette étape. Les qualités blanchies passent par une séquence en plusieurs étapes, généralement à base de dioxyde de chlore (ECF) ou d’oxygène et de peroxyde (TCF).
Contrôle : la blancheur. Celle de Sheeon pulpe de bagasse blanchie est spécifiée à > 80 %, contre 40 à 43 % pour la qualité écrue.
Former, presser, sécher, découper et mettre en balles.
La pâte est transformée en une nappe continue sur une machine à pâte, pressée, séchée, découpée en feuilles et mise en balles pour l'exportation.
Contrôle : l'humidité, les dimensions des feuilles et le poids des balles sont vérifiés, puis des échantillons de lot sont transmis au laboratoire pour les tests de libération conformément aux spécifications du produit.
Une fiche technique est l'aboutissement des neuf étapes. Lorsqu'une valeur s'écarte des limites, ce tableau indique où le problème a très probablement commencé.
| Paramètre de spécification | Étape(s) la/les plus déterminante(s) | Conséquences en cas d'anomalie |
| Luminosité | 3 (stockage), 5 (cuisson), 8 (blanchiment) | Une bagasse mal stockée ou une pâte sous-cuite nécessite un blanchiment plus poussé pour atteindre la cible |
| Nombre de particules de saleté | 2, 4 (démœllage, nettoyage), 7 (épuration) | Mouchetures visibles sur le papier fini ou les produits moulés |
| Indice de résistance à la traction / à l’éclatement / à la déchirure | 5 (cuisson), 3 (stockage) | Une surcuisson ou des fibres dégradées réduisent la résistance |
| Viscosité | 5 (cuisson), 8 (blanchiment) | Une faible viscosité indique une dégradation de la cellulose due à une cuisson ou un blanchiment trop agressif |
| Frêne | 2, 4 (élimination de la moelle et du sable) | Une teneur élevée en cendres indique généralement que le sable ou la moelle n’ont pas été totalement éliminés |
| Humidité | 9 (séchage) | Influe sur le poids expédié et le comportement au stockage |
| pH | 6 (lavage), 8 (blanchiment) | Peut interférer avec la chimie de la partie humide de l’acheteur |
Les deux qualités ci-dessous commencent avec la même matière première, la bagasse de canne à sucre. La différence tient à l’exécution ou non de l’étape 8. Voici les chiffres publiés sur les pages produits de Sheeon :
| Paramètres | Pâte de bagasse blanchie | Pâte de bagasse non blanchie |
| Luminosité | >80% | 40–43% |
| Teneur en impuretés, 0,3–5,0 mm² | < 35 mm²/500 g | < 40 mm²/500 g |
| Nombre de points de saleté, > 5,0 mm² | Aucun | Aucun |
| Indice de résistance à la traction | >55 N·m/g | Non publié |
| Indice de déchirement | >5,0 mN·m²/g | Non publié |
| Indice de rafale | >4.0 kPa·m²/g | Non publié |
| Viscosité | >550 cm³/g | Non publié |
| Poids humide de la fibre | >1.7 g | Non publié |
| Frêne | <0.7% | Non publié |
| Humidité | <15% | 14 ± 21 TP3T |
| pH | 6,5–8,0 | <8,0 |
| Degré de battement | 22°SR | 18°SR |
| Grammage | Non publié | 500 à 530 g/m² |
| 形式 | Format de feuille 700 × 800 mm | Balle 700 × 800 × 600 mm ; 250 kg TSPA |
La page produit de la qualité blanchie fait référence aux méthodes d'essai nationales et sectorielles chinoises, notamment GB/T 7974 (degré de blancheur), GB/T 10740-1989 (impuretés et bûchettes), GB/T 1548 (viscosité), GB/T 742 (cendres), GB/T 3332-2004 (degré de raffinage), GB/T 8940.2 (préparation des formettes de laboratoire pour les essais de résistance mécanique), GB/T 8944.1 et QB/T 3704. La page de la qualité écrue n'indiquant pas les méthodes d'essai, demandez-les avec tout certificat d'analyse.
Les tarifs pour les deux qualités sont disponibles sur demande. Ils dépendent de la qualité, des spécifications, du volume de commande, du conditionnement et des exigences de livraison.
« La pâte blanchie et la pâte écrue n'utilisent pas la même bagasse. » C'est faux. La séparation intervient plus tard, lors du blanchiment. C'est pourquoi un fournisseur peut souvent proposer les deux à partir d'une même ligne, et pourquoi la couleur brune de la qualité écrue est due à la lignine résiduelle plutôt qu'à une matière première de moindre qualité.
« 18°SR signifie que la pâte est insuffisamment traitée. » Le degré de raffinage indiqué dans une fiche technique de pâte commerciale décrit la pâte telle qu’elle est expédiée. Les usines qui la réceptionnent raffinent normalement la pâte jusqu’à leur propre degré de liberté cible, en fonction du produit fabriqué ; un degré °SR inférieur à la livraison n’est donc pas un défaut de qualité. C’est un point de départ autour duquel vous planifiez votre raffinage.
Cas particulier : applications finales en contact avec les aliments
Si la pâte est destinée à devenir de la vaisselle, des gobelets ou des emballages alimentaires, la description du procédé ci-dessus ne répondra pas à votre question de conformité. Deux points comptent :
Les pages de Sheeon consacrées à la pâte de bagasse mettent en avant la conformité CE, SGS ainsi que les normes de contact alimentaire de la FDA, mais elles n'indiquent aucun numéro de certificat ou de rapport. Exigez les documents justificatifs correspondant précisément à la qualité visée avant de passer commande pour une application en contact avec les aliments.
Les applications où la pâte de bagasse fonctionne bien
Ses limites
La plupart des lecteurs qui s'intéressent à ce procédé cherchent à évaluer des fournisseurs plutôt qu'à construire une usine. Si c'est votre cas, ces quatre demandes vous permettront de transformer les connaissances techniques ci-dessus en un outil de comparaison concret :
Q : Quels produits chimiques sont utilisés pour cuire la bagasse en pâte ?
R. : Les liqueurs de cuisson alcalines sont la norme. Les procédés à la soude, à la soude-anthraquinone et kraft sont tous utilisés pour la bagasse. Ce choix influe sur le rendement, la résistance mécanique et la façon dont l'usine récupère les produits chimiques ; demandez donc à tout fournisseur quel procédé est utilisé sur sa ligne.
Q : Pourquoi la bagasse doit-elle être démoellée alors que le bois n'en a pas besoin ?
R : La moelle est un tissu spongieux non fibreux qui absorbe les produits chimiques de cuisson, retient l'eau et ralentit l'égouttage. Les copeaux de bois n'en contiennent pas. Éliminer la moelle avant la cuisson réduit la consommation de produits chimiques et améliore la propreté ainsi que l'aptitude au passage sur machine de la pâte finie.
Q : Quelle est la différence entre les feuilles et les balles de pâte de bagasse ?
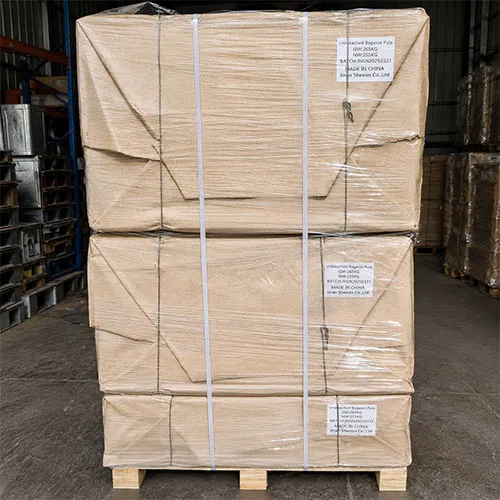
A : La pâte est séchée sous forme de nappe continue, découpée en feuilles, puis empilée en balles pour l’expédition. La qualité blanchie de Sheeon indique un format de feuille de 700 × 800 mm ; la qualité non blanchie indique des balles de 700 × 800 × 600 mm pesant 250 kg ADMT.
Q : Combien coûte la pâte de bagasse ?
R : Sheeon fournit les prix de la pâte de bagasse sur demande. Le devis dépend de la qualité (blanchie ou écrue), du cahier des charges, du volume de commande, du conditionnement et des conditions de livraison.
Bagasse pulp is fiber made from sugarcane bagasse, the residue left after juice extraction. Sheeon offers a bleached grade with brightness above 80% and an unbleached grade at 40–43%. Choose by brightness target, cleanliness limits and strength data, then verify certificates and test samples before committing to volume. What sugarcane bagasse pulp is Sugarcane bagasse […]

Bamboo paper is made from bamboo fiber; tree paper is made from wood pulp. Neither wins outright, because performance depends on the pulp grade. Sheeon’s bleached bamboo pulp publishes brightness near 85% and fiber length above 1.7 mm, which gives buyers fixed numbers to test any virgin wood pulp against. Where the fibers come from […]