küspe posası
Daha Fazla Bilgi


 09:49
Sheeon Kağıt Hamuru Teknik Ekibi | Kurumsal Teknik Ekibi | Yayın tarihi: Eylül 2026
Bambu hamurlaştırma, bambuyu kağıt endüstrisindeki bambu kağıdı, kağıt mendil, baskı kağıdı, ambalaj kağıdı, kalıplanmış elyaf ürünleri ve diğer uygulamalar için kağıt kalitesinde elyaf haline getiren endüstriyel bir süreçtir. Bambu hamurunun nasıl üretildiğini merak eden alıcılar için belirtmek gerekirse, bu süreç bambuyu kesip haşlamaktan çok daha fazlasını içerir.
Ticari bambu hamuru Üretim süreci genellikle hammadde hazırlığı, pişirme, yıkama, eleme, isteğe bağlı ağartma, gerektiğinde hamur koşullandırma veya arıtma ve sevkiyat için şekillendirme veya kurutma aşamalarını içerir. Bu aşamalar, bambuyu kağıt yapımında kullanılan bitkisel bir hammaddeden, kağıt üretimi için kullanılabilir bambu hamuruna dönüştürür.
Bambu hamurunun kesin üretim süreci, bambu türüne, fabrikanın tasarımına, kimyasal geri kazanım sistemine, hedeflenen kalite sınıfına ve nihai kullanım alanına göre değişiklik gösterir. Örneğin, kağıt mendil veya baskı kağıdı için ağartılmış bambu hamuru üreten bir fabrika, ambalaj amaçlı doğal renkli hamur tedarik eden bir fabrikadan farklı bir üretim aralığı kullanabilir.
Aşağıda, bambu hamuru üretim süreci ana aşamalara ayrılmış, her aşamada neler olduğu açıklanmış ve bir B2B alıcısının ticari üretim amacıyla hamur satın almadan önce hangi teknik özellikleri doğrulaması gerektiği gösterilmiştir.
Süreç, bambu hammaddesiyle başlar. Uygun bambu sapları hasat edilir, taşınır, gerektiğinde temizlenir ve kağıt hamuru üretimine hazır hale getirilir. Bambu, kağıt hamuru ve kağıt endüstrisi için odun dışı lifli bir hammadde olarak giderek daha fazla araştırılmaktadır; zira kağıt yapımında kullanılabilecek yararlı lifler sağlayabilmekte ve geleneksel odun bazlı hammaddelerin yanı sıra alternatif bir lif kaynağı sunmaktadır. 2024 yılında yayınlanan bir derleme makalesi, bambuyu kağıt hamuru ve kağıt uygulamaları için önemli bir potansiyel odun dışı hammadde olarak tanımlamaktadır.
Hasat edilen bambu, belirli bir boyutta yongalara ayrılır. Bu aşama basit görünebilir, ancak yonga hazırlığı, bambu kağıt hamuru üretim sürecinin bir sonraki aşamasına doğrudan etki eder. Pişirme sıvısı, bambu malzemesinin her yerine eşit bir şekilde nüfuz etmelidir. Çok büyük parçalar düzensiz bir şekilde pişebilirken, aşırı ince parçalar ise emprenye ve kimyasal pişirme sırasında farklı davranışlar sergileyebilir.
Kağıt fabrikaları ve bambu kağıt üreticileri için tutarlılık buradan başlar. Hammadde hazırlığındaki eksiklikler, daha sonra kusurlu ürünler, talaş, düzensiz lignin giderme, kir veya kağıt hamuru kalitesinde dalgalanmalar şeklinde ortaya çıkabilir.
Kontrol edilen unsurlar: Çip boyut dağılımı, temizlik, istenmeyen yabancı maddeler, nem durumu ve hammadde tutarlılığı. Boyutu büyük parçalar yeniden işlenebilirken, uygun olmayan ince parçalar veya kirletici maddeler pişirme işleminden önce ayrılabilir.
Bambu türü ve hammadde de önemlidir. Araştırmalar, bambu liflerinin boyutlarının ve kimyasal bileşimlerinin türlere göre farklılık gösterdiğini ortaya koymuştur; bu da, her bambu kaynağının kağıt hamuru üretiminde aynı şekilde davranmadığı anlamına gelir.
İşletmeler arası (B2B) alıcılar için, işlenmemiş bambu hamuru kaynaklarını karşılaştırırken, teknik özellik belgesinin, hamurun “100% bambu” olduğu şeklindeki basit bir iddiadan daha yararlı olmasının nedenlerinden biri budur.”
Hazırlanan bambu yongaları kimyasal kağıt hamuru üretim sürecine girer. Geleneksel kimyasal bambu kağıt hamuru üretiminde, kraft ve soda işlemleri, bambu lifinin ayrıştırılması için araştırılmış ve kullanılmış iki önemli yöntemdir. Soda ve kraft selülozlaştırma yöntemlerini karşılaştıran araştırmalar, her iki yöntemin de bambuya uygulanabileceğini doğrulamaktadır; ancak selüloz verimi, lignin giderimi, lif özellikleri ve en uygun pişirme koşulları, hammaddeye ve işletme parametrelerine bağlıdır.
Pişirme sırasında alkali kimyasallar, ısı, zaman ve basınç, ligninin parçalanmasına ve selüloz bakımından zengin liflerin serbest kalmasına yardımcı olur. Lignin, lifleri birbirine bağlamaya yardımcı olan doğal bitki yapısının bir parçasıdır. Yeterli miktarda ligninin uzaklaştırılması, bambu liflerinin ayrılmasını ve kullanışlı bambu hamuru liflerine dönüşmesini sağlar.
Kimyasal işlem dikkatli bir şekilde kontrol edilmelidir. Amaç, bambudan her şeyi tamamen uzaklaştırmak değildir. Fabrikada, gereksiz selüloz bozulmasını önlerken temiz ve ayrılabilir lifler elde etmek için yeterli düzeyde delignifikasyon sağlanmalıdır.
Bu denge şu unsurları etkiler:
Bambu hamuru fiyatlarını karşılaştıran alıcılar için, pişirme verimliliği, üretim maliyetini etkileyebilecek birçok hammadde aşamasındaki değişkenden biridir. Bambu hamuru Bu nedenle fiyat, yalnızca ton başına fiyat rakamı olarak değil, kalite, parlaklık, temizlik, elyaf özellikleri, nem ve uygulama performansı ile birlikte değerlendirilmelidir.
Kontrol edilen unsurlar: Pişirme sıcaklığı, kimyasal dozaj, pişirme süresi, elenmiş verim, reddedilen ürünler ve Kappa sayısı.
Kappa sayısı, genellikle kimyasal selülozun lignin giderme derecesini ve ağartılabilirliğini göstermek için kullanılır. ISO 302 standardı, selülozun Kappa sayısını belirlemeye yönelik bir yöntem tanımlar ve Kappa sayısı ile gerçek lignin içeriği arasındaki ilişkinin her selüloz türü ve selüloz üretim süreci için aynı olmadığını belirtir.
Yeterince işlenmemiş bir parti, ayrılması zor düğümler, talaşlar veya lif demetleri içerebilir. Bununla birlikte, aşırı işleme, hamurun viskozitesini, verimini ve lif mukavemetini azaltabilir.
| Faktör | Kraft (Sülfat) Yöntemi | Soda Üretim Süreci |
| Başlıca Pişirme Kimyasalları | Sodyum hidroksit ve sodyum sülfür | Ağırlıklı olarak sodyum hidroksit |
| Kükürt Bileşikleri | Şu an | Kükürt içermeyen yemek pişirme kimyası |
| Fiber Performansı | Doğru şekilde optimize edildiğinde yüksek kaliteli kimyasal selüloz üretilebilir | Performans, bambu türüne ve pişirme koşullarına büyük ölçüde bağlıdır |
| Lignin giderme | Etkili kimyasal kağıt hamuru üretim yöntemi | Ayrıca geniş çapta incelenmiş ve bambuya da uygulanabilir |
| Proses Kontrolü | Kimyasal yük, sülfidite, sıcaklık, süre ve Kappa sayısı | Alkali yükü, sıcaklık, süre ve Kappa sayısı |
| Olası Uygulamalar | Baskı kağıdı, kağıt mendil hammaddesi, ambalaj ve diğer bambu hamurlu kağıt çeşitleri | Kağıt, ambalaj ve diğer bambu hamuru uygulamaları |
| Alıcıların Endişeleri | Mukavemet, koku kontrolü, kimyasal geri kazanımı ve proses tutarlılığı | Verim, odunsu madde giderme, lif özellikleri ve proses kıvamı |
Bir yöntemin her zaman “daha iyi” bambu hamuru ürettiği varsayımında otomatik olarak bulunmamak önemlidir. Araştırmalar, bambu hamurunun özelliklerinin hamurlaştırma yöntemi, pişirme koşulları, ağartma, arıtma ve hatta bambu türlerine bağlı olarak önemli ölçüde değişebileceğini göstermektedir.
Endüstriyel bir alıcı için asıl soru şudur: Hazır hamur, kağıt makinem ve nihai bambu kağıt ürünümün gereksinimlerini karşılıyor mu?
Pişirme işleminden sonra, kağıt hamuru, çözünmüş lignin, parçalanmış organik madde, kalıntı kimyasallar ve diğer çözünmüş bileşenleri içeren kullanılmış pişirme sıvısıyla karıştırılır. Bu nedenle kağıt hamuru, kağıt üretim süreçlerinde bir sonraki aşamaya geçebilmesi için iyice yıkanmalıdır.
Yıkama işlemi, lifleri kullanılmış pişirme sıvısından ayırır. Entegre bir kağıt hamuru fabrikasında bu akış, kimyasal geri kazanımı ve genel proses ekonomisi açısından da önemli olabilir.
Yıkanan hamur daha sonra eleme ve temizleme ekipmanlarından geçirilir.
Taramayla aşağıdaki türden maddeler uzaklaştırılır:
Bambu hamuru hazırlığı üzerine yapılan son araştırmalar, eleme işlemini özellikle hamurlaştırma işleminden sonra budaklar ve kabuk parçaları gibi işlenmemiş maddeleri ayırmak için kullanılan bir aşama olarak tanımlamaktadır.
Tesisin türüne bağlı olarak, eleme ve temizleme işlemleri tek bir basit eleme aşaması yerine birkaç aşamadan oluşabilir. Bunun amacı, ağartma, kurutma veya sonraki hazırlık aşamaları öncesinde daha temiz ve daha homojen bir kağıt hamuru elde etmektir.
Bu durum özellikle bambu hamurlu kağıt, baskı kağıdı, kağıt mendil ve açık renkli özel kağıtlar için önemlidir. Bazı doğal ambalaj kağıtlarında tolere edilebilecek görünür kirlilikler, beyaz kağıtta ciddi bir kusur haline gelebilir.
Kontrol edilen unsurlar: Ekran reddi, şivler, kir veya gözle görülür kirleticiler, yıkama verimliliği ve hamur kıvamı.
Ticari alıcılar için, kir miktarı ve temizlik düzeyi, “birinci sınıf bambu hamuru” gibi genel pazarlama tanımlamalarından daha yararlı olabilir. Kağıt ürününüzün katı görsel gereklilikleri varsa, bambu hamuru tedarikçisine temizliğin nasıl ölçüldüğünü ve raporlandığını sorun.
Bir kağıt mendil üreticisi, baskı kağıdı fabrikası veya yüksek kaliteli bambu kağıdı üreticisinin kabul edilebilir kirlilik sınırları, kalıplanmış ambalaj üreticisindekinden çok farklı olabilir.
Bu nedenle, bambu hamuru fiyat teklifi talep edilirken, ürünün kullanım amacı her zaman belirtilmelidir.
İşte asıl mesele şudur ki ağartılmış bambu hamuru ve ağartılmamış bambu hamuru farklı işlem yollarını izlerler.
Pişirme, yıkama ve eleme işlemlerinden sonra, doğal renkli ürünler için ayrılan kağıt hamuru tam bir ağartma sürecinden geçmeyebilir. Daha beyaz kağıt mendil, baskı ve yazı kağıdı ya da diğer yüksek parlaklıklı ürünler için ayrılan kağıt hamuru ise kontrollü bir ağartma sürecinden geçer ve bazı fabrika düzenlerinde, ağartma hattından önce veya bu hattın bir parçası olarak oksijenle lignin giderme işlemine tabi tutulur.
Ağartma işlemi, parlaklığı artırırken, geriye kalan renk verici bileşenleri ve kalıntı lignini ortadan kaldırır veya değiştirir.
Modern kimyasal selüloz ağartma işlemlerinde ECF veya TCF proses konseptleri kullanılabilir.
ECF (elementer klorsuz ağartma) yönteminde, elementer klordan kaçınılırken klor dioksit kullanılabilir.
TCF (tamamen klorsuz ağartma), klor içeren ağartma kimyasallarının kullanılmamasını sağlar ve proses tasarımına bağlı olarak oksijen, peroksit, ozon veya bunlara benzer kimyasalların kullanılmasını içerebilir.
Yayınlanmış araştırmalar, bambu kraft hamuru için hem ECF hem de TCF ağartma yöntemlerini ortaya koymuştur; elde edilebilen parlaklık ve hamur özellikleri, büyük ölçüde başlangıç Kappa değerine ve ağartma sırasına bağlıdır.
Kontrol edilen unsurlar: Parlaklık, ilgili olduğu durumlarda Kappa sayısı, viskozite, kimyasal tüketimi, verim, temizlik ve bazen de mukavemetle ilgili özellikler.
Parlaklık, kalitenin tek ölçütü olarak görülmemelidir.
Bir kağıt fabrikası teorik olarak parlaklığı artırabilir, ancak bu durum aynı zamanda aşırı selüloz bozulmasına da yol açabilir. Alıcılar açısından bu, çok beyaz bir numunenin otomatik olarak daha iyi bir kağıt hamuru olduğu anlamına gelmez.
Bakiye şöyledir:
Parlaklık + elyaf bütünlüğü + temizlik + sabit viskozite + uygun son kullanım performansı.
Bu, aşağıdaki gibi uygulamalarda önem kazanır:
Ağartılmamış kağıt hamuru ise doğal renkli ambalajlar, ambalaj kağıtları, kalıplanmış elyaf veya yüksek beyazlık gerektirmeyen ürünler için daha uygun olabilir.
Bambu kağıdının çevre dostu olup olmadığını soran alıcılar, sadece lif kaynağının ötesine de bakmalıdır. Çevresel performansı değerlendirirken ağartma kimyasalları, enerji kullanımı, su yönetimi, kimyasal geri kazanımı, nakliye, sertifikasyon ve bitmiş ürün tasarımı gibi unsurların hepsi önemlidir.
Arıtma — kağıt yapımında genellikle “dövme” olarak adlandırılır — liflerin yüzeyini mekanik olarak değiştirir; böylece lifler, nihai kağıt tabakasında daha güçlü bir bağ oluşturabilir.
Ancak burada B2B açısından önemli bir ayrım vardır: Piyasaya sunulan her bambu hamuru, sevkiyat öncesinde yoğun bir şekilde işlenmez. Birçok kağıt üretim sisteminde, uygulamaya özgü işleme işlemlerinin çoğu, kurutulmuş piyasa hamurunun yeniden hamur haline getirilmesinden sonra müşterinin kağıt fabrikasında gerçekleştirilir.
Arıtma veya kağıt hamuru hazırlama işlemleri tedarikçinin üretim sürecinin bir parçasıysa, bu işlemler titizlikle kontrol edilmelidir.
Rafine etme işlemi, liflerin esnekliğini ve fibrilasyonunu artırarak bağlanma potansiyelini iyileştirebilir. Bununla birlikte, aşırı rafine etme işlemi drenaj direncini artırabilir, daha fazla ince parçacık oluşumuna neden olabilir, enerji ihtiyacını artırabilir ve nihai kağıt özelliklerini değiştirebilir.
İşte bu nedenle, ham madde testi yapılmadan bambu hamurunun her zaman odun hamurunun bire bir ikamesi olarak kabul edilememesinin nedenlerinden biri budur.
Bambu kağıdı ile ağaç kağıdını karşılaştırıyorsanız, lif kaynağı denklemin sadece bir parçasıdır. İşleme derecesi, lif karışımı, kağıt makinesi koşulları, kimyasallar, gramaj, kağıt yapısı ve son işlemler; hepsi nihai ürünü etkileyebilir.
Kontrol edilen unsurlar: Akışkanlık veya serbestlik derecesi, lif durumu, ince parçacık içeriği ve belirtilmişse Schopper-Riegler derecesi (°SR).
Önemli bir teknik husus şudur: Daha yüksek °SR değeri genellikle daha yavaş drenajı ve daha yüksek derecede çırpma/rafine işlemini gösterir; bunun tersi geçerli değildir. Lifler daha fazla fibrilleştikçe ve suyu daha güçlü bir şekilde tuttukça, rafine işlemi °SR değerini artırma eğilimindedir.
Bu, alıcılar için önemlidir çünkü arıtma işlemi hem mukavemet gelişimini hem de makinenin su tahliyesini etkiler.
Örneğin, kağıt mendil üretimi için bambu hamuru satın alan bir kağıt fabrikası, baskı kağıdı veya ambalaj malzemesi için bambu hamuru üreten bir fabrikadan farklı bir elyaf işleme stratejisi tercih edebilir.
Yayınlanmış çalışmalar, işleme koşullarının bambu hamuru tabakalarının özelliklerini önemli ölçüde etkileyebileceğini de ortaya koymuştur.
Bu nedenle Sheeon Pulp, alıcıların sadece “bambu hamuru” talep etmek yerine, kağıt mendil, baskı kağıdı, ambalaj kağıdı, kalıplanmış elyaf veya özel kağıt gibi üretilmek istenen ürünü bize bildirmelerini teşvik etmektedir.”
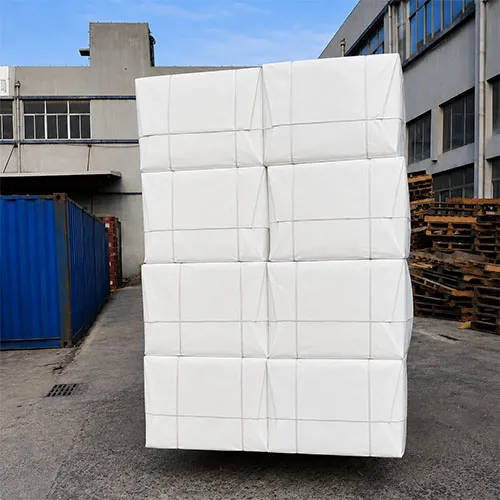
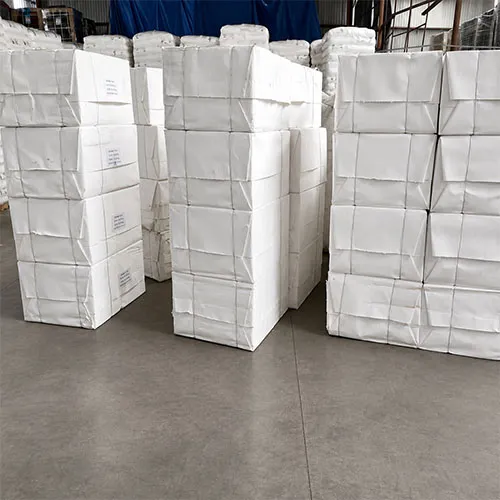
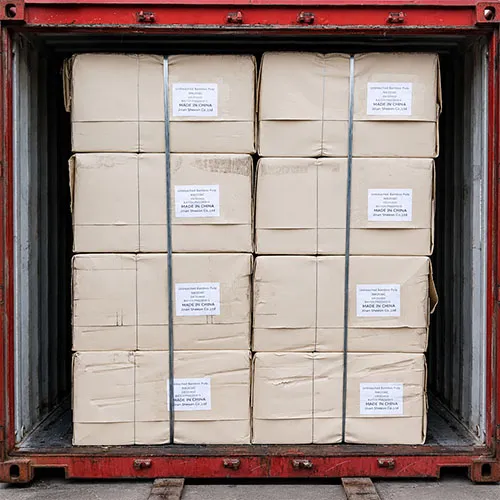
Kağıt hamuru sevkiyat için uygun duruma geldikten sonra, ticari kağıt hamuru tabakalar halinde şekillendirilebilir, suyu alınabilir, preslenebilir, kurutulabilir, kesilebilir, istiflenebilir ve balyalanabilir. Kullanılacak ekipman ve teslimat biçimi, fabrikaya ve müşteri gereksinimlerine göre değişiklik gösterir.
Kurutma işlemi, ıslak hamuru, depolanması, taşınması, ihraç edilmesi ve alıcının kağıt fabrikasında yeniden hamur haline getirilmesi daha kolay bir malzemeye dönüştürür.
Nem seviyesinin dikkatli bir şekilde kontrol edilmesi gerekir. Aşırı nem, ticari ağırlığı, depolama stabilitesini ve nakliyeyi etkileyebilir. Aşırı kurutma veya balyaların yanlış taşınması da kağıdın yeniden hamur haline getirilme sürecini ve lojistik verimliliğini etkileyebilir.
İşte bu noktada bambu hamuru, sadece ıslak lif çamurundan ibaret olmaktan çıkıp, küresel çapta ticareti yapılan bir endüstriyel hammadde haline gelir.
Teslimattan sonra, kağıt üreticisi lifleri yeniden hamur haline getirir, hammadde karışımını ayarlar, gerektiğinde kullanıma özel rafine etme işlemi gerçekleştirir, kağıt üretim kimyasallarını ekler, kağıt tabakasını oluşturur, presler, kurutur ve gerekli son işlemlerini tamamlar.
Dolayısıyla, daha genel bir soru olarak “kağıt nasıl yapılır?” denirse, bambudan kağıt hamuru elde edilmesi, müşterinin asıl kağıt üretim sürecinden önce gelen hammadde hazırlama aşamasıdır.
Bambu hamuru daha sonra şu ürünlere dönüştürülebilir:
"..." kılavuzumuzda bu konuyla ilgili daha fazla örnek bulabilirsiniz. Kağıt ve ambalaj üretiminde bambu hamurunun kullanım alanları.
Kontrol edilen unsurlar: Son hamur nemi, balya veya tabaka ağırlığı, ağartılmış türler için parlaklık, kir veya temizlik, belirtildiği durumlarda viskozite, lifle ilgili özellikler ve üzerinde mutabık kalınan diğer teknik parametreler.
Gerektiğinde, çekme, yırtılma veya patlama gibi mukavemet özellikleri laboratuvar el kağıtları kullanılarak da değerlendirilebilir; ancak analiz sertifikasında gösterilen kesin kalemler, ürün spesifikasyonuna ve tedarikçinin kalite sistemine bağlıdır.
Bir B2B alıcısı için en önemli belge, yalnızca genel ürün sayfası teknik özelliklerine güvenmek yerine, partiye özgü analiz sertifikası veya üzerinde mutabık kalınan kalite raporudur.
Sheeon Pulp olarak, düzenli sipariş hacmini kesinleştirmeden önce gerçek kalite özelliklerini, numune performansını, ambalajı, parti tutarlılığını ve uygulamaya uygunluğu karşılaştırmanızı öneririz.
Bambu hamurunun nasıl yapıldığını anlatan pek çok sayfa, bu süreci şu şekilde özetlemektedir: “bambu hasat edin, haşlayın, ağartın ve kağıt yapın.”
Bu özet kolay anlaşılır, ancak endüstriyel kağıt hamuru kalitesinin fiilen kontrol edildiği aşamaları göz ardı ediyor.
Yıkama, eleme, temizleme, lignin giderme kontrolü, ağartma kontrolü, nem yönetimi ve son kalite kontrolü, hamurun ticari kağıt üretiminde düzgün bir şekilde işlev görüp görmediğini etkileyebilir.
Bu fark, bir satın alma müdürü için önemlidir.
Bir bambu hamuru tedarikçisi sadece elyaf tedarik etmekle kalmaz. Alıcı, kağıt makinesinde, kağıt mendil üretim hattında, ambalaj tesisinde veya kalıplanmış elyaf üretiminde her seferinde istenen performansı göstermesi gereken, kalitesi kontrol edilmiş bir hammadde satın almaktadır.
Neredeyse birbirinin aynısı görünen iki bambu hamuru örneğini ele alalım.
Şunlar olabilir:
Diğeri ise parti parti önemli ölçüde farklılık gösterebilir.
Satın alma fiyatı sadece biraz farklılık gösterebilir, ancak bunun makine verimliliği, atık oranı, kağıt kopmaları, kağıt kalitesi ve bitmiş ürünle ilgili şikayetler üzerindeki etkisi çok daha büyük olabilir.
Bu nedenle, bambu hamuru fiyatı ve bambu hamuru fiyatları her zaman teknik özellik tutarlılığı ve toplam üretim maliyeti bağlamında değerlendirilmelidir.
Selüloz ithalatçıları, dağıtıcılar, kağıt fabrikaları, kağıt mendil üreticileri ve bambu kağıdı üreticileri için, istikrarlı ve düzenli tedarik, spot piyasadaki en düşük fiyatı bulmaktan genellikle daha önemlidir.
Yaygın bir yanılgı, ağartılmamış bambu hamurunun, ağartılmış bambu hamurunun sadece işlenmemiş bir versiyonu olduğu düşüncesidir.
Öyle değil.
Ağartılmamış bambu hamuru, yüksek parlaklık gerektirmeyen bir uygulama için tasarlanmış tam teşekküllü bir ticari ürün olabilir. Yine de kontrollü pişirme, yıkama, eleme, temizleme, susuzlaştırma veya kurutma, kalite testi ve paketleme işlemlerinden geçmesi gerekir.
Ağartılmış bambu hamuru ile aynı tam ağartma sürecinden geçmez.
Bu da onu aşağıdaki gibi ürünler için uygun hale getirebilir:
Ağartılmış kaliteler, parlaklık ve görsel temizliğin önemli olduğu uygulamalar için daha sıklıkla tercih edilir; bunlara beyaz kağıt mendiller, baskı ve yazı kağıtları ile diğer açık renkli bambu kağıtları dahildir.
Bu, alıcının, birinin “bitmiş”, diğerinin ise “bitmemiş” olduğu varsayımına dayanarak değil, nihai ürüne göre ağartılmış ve ağartılmamış kağıt hamuru arasında seçim yapması gerektiği anlamına gelir.
Aynı ilke, işlenmemiş bambu hamuru için de geçerlidir. “İşlenmemiş” kelimesi, parlaklığı, arıtma derecesini veya nihai kağıdın performansını otomatik olarak tanımlamaktan ziyade, lif kaynağını ifade eder.
Bu nedenle, bir tedarik ekibinin eksiksiz bir şartnameye ihtiyacı vardır.
Sınıf seçimi konusunda daha fazla bilgi için lütfen şuraya bakınız: Kağıt üreticileri için kapsamlı bambu hamuru kılavuzu.
Uluslararası tedarik süreçlerinde, tedarikçiye nihai talebinizi, gerekli miktarı, hedef teknik özellikleri, sevkiyat varış noktasını, sertifikasyon gerekliliklerini ve tercih ettiğiniz ambalaj biçimini de bildirmenizi öneririz.
Sheeon Pulp Kağıt üreticilerini, ambalaj üreticilerini, kağıt mendil işleyicilerini, ithalatçıları, distribütörleri, çevre dostu malzeme markalarını ve istikrarlı toplu bambu hamuru tedariki arayan endüstriyel hammadde alıcılarını desteklemektedir.
Üretim hedefinizi ne kadar net bir şekilde tanımlarsanız, ürün sınıflarını anahtar kelime düzeyindeki ürün açıklamaları yerine gerçek üretim değerine göre karşılaştırmak o kadar kolay olur.
C: Sektör genelinde geçerli tek bir güvenilir üretim süresi yoktur. Bu süre, bambunun hazırlanması, çürütücü tasarımı, pişirme yöntemi, yıkama ve eleme düzeni, ağartma sırası, tesis kapasitesi, kurutma ekipmanı, kalite kontrolleri ve ürünün ağartılmış mı yoksa ağartılmamış mı olduğuna göre değişiklik gösterir. B2B alımlarında, genel bir tahmine güvenmek yerine, tedarikçiden sizin ürün sınıfınız ve hacminize özel gerçek üretim ve teslimat takvimini isteyin.
C: Kimyasal selüloz üretiminin ana aşamaları — hammadde hazırlığı, pişirme, yıkama, eleme, isteğe bağlı ağartma ve kurutma — genel hatlarıyla benzerdir; ancak bambu ve odun aynı şekilde davranmaz. Bambu türleri, lif boyutları, kimyasal bileşimleri, kül ve silika seviyeleri ile selüloz üretimindeki davranışları bakımından farklılık gösterir. Bu nedenle, işlenmemiş odun hamuru ile bambu hamurunu karşılaştıran bir kağıt fabrikası, bambunun doğrudan bire bir ikame olduğunu varsaymak yerine, hammadde ve kağıt makinesi denemeleri gerçekleştirmelidir. Bununla birlikte, bambu, kağıt üretimi için yararlı bir odun dışı lif hammaddesi olarak geniş çapta incelenmiştir.
C: Ağartılmış selüloz, ek lignin giderme veya ağartma aşamaları, kimyasallar, yıkama, enerji, proses kontrolü ve testler gerektirir. Bu adımlar üretim maliyetini artırabilir. Bununla birlikte, bambu selülozunun fiyatı aynı zamanda bambu hammaddesine, selüloz verimine, kalite özelliklerine, nem oranına, ambalajına, sertifikasyonuna, sipariş hacmine, lojistiğe ve piyasa koşullarına da bağlıdır. Bu nedenle alıcılar, ağartılmamış her selülozun her zaman ağartılmış her sınıftan daha ucuz olacağını varsaymak yerine, eşdeğer sınıfları karşılaştırmalıdır.
C: Bir kağıt fabrikası, üretim sistemini, pişirme, yıkama ve eleme gibi ortak ön aşamalardan elde edilen kağıt hamurunun farklı son aşama rotalarına yönlendirileceği şekilde tasarlayabilir. Bir akış ağartma aşamasına girerken, diğeri ağartılmamış bir sınıf olarak işlenebilir. Ancak, piyasa kağıt hamuru belirli bir spesifikasyona göre üretilip kurutulduktan sonra, onu başka bir ticari sınıfa dönüştürmek, aynı partiye basitçe yeni bir etiket yapıştırmak kadar kolay değildir. Kesin ayrım noktası ve sırası, fabrikanın proses tasarımına bağlıdır.
Yukarıdaki adım adım açıklamalar, bambuyu kağıt endüstrisi için endüstriyel bir hammaddeye dönüştürmek amacıyla kullanılan başlıca bambu hamlaşıma, bambu hamuru üretimi ve kağıt hamuru imalatı aşamalarını açıklamaktadır. Ayrıca, “bambu hamuru nasıl üretilir?” sorusunun cevabının ticari açıdan neden önemli olduğunu da ortaya koymaktadır: her aşama, temizlik, lif performansı, parlaklık, kıvam, maliyet ve hamurun müşterinin kağıt üretim sürecinde sergilediği davranış üzerinde etkili olmaktadır.
Bu nedenle, kağıt fabrikaları ve bambu kağıdı, bambu hamurlu kağıt, kağıt mendil, baskı kağıdı, ambalaj veya diğer çevre dostu kağıt ürünleri üreten üreticiler için en iyi satın alma kararı, yalnızca “bambu hamuru” ifadesine dayalı değildir.
Karar, kalite derecesi + teknik özellikler + numune performansı + parti tutarlılığı + tedarik güvenilirliği + toplam maliyet temelinde verilmelidir.
Yeni veya devam eden bir proje için bambu hamuru tedarikçilerini değerlendiriyorsanız, Sheeon Pulp’a hedef kağıt ürününüzü, ağartılmış veya ağartılmamış olma gereksiniminizi, teknik özellikleri, aylık veya yıllık hacminizi, ambalaj gereksinimlerinizi ve hedef pazarınızı iletin. Üretim ihtiyaçlarınıza uygun bir bambu hamuru kalitesini belirlemenize yardımcı olabilir ve numune değerlendirmesi, özelleştirilmiş tedarik, toplu tedarik ve uluslararası ihracat koordinasyonu konularında destek sağlayabiliriz.
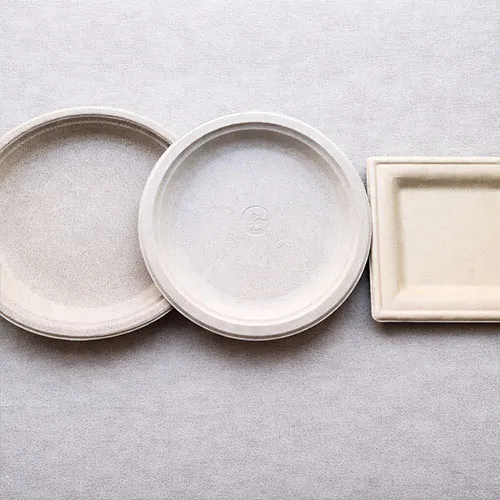
Choosing bagasse pulp for paper or molded fiber production starts with the specifications your line can accept. Brightness affects appearance; dirt count affects visible defects; moisture, beating degree and delivery format affect receiving and processing. A product description that says only “sugarcane pulp” cannot answer those purchasing questions. This guide compares Sheeon’s published specifications for […]
Şeker kamışı küspesi, şeker kamışı saplarının suyu çıkarılmak üzere ezilmesinden sonra geriye kalan lifli artıktır. Diğer tüm lignoselülozik malzemeler gibi, bu da esas olarak selüloz, hemiselüloz ve ligninden oluşur; ayrıca işleme sırasında liften farklı davranış gösteren lif içermeyen bir öz kısmı da içerir. Bu nedenle, ham bagasın kağıt hamuru üretim aşamasına gelmeden önceki bileşimi önemlidir.